新闻资讯

激光打孔与机械钻孔、电火花加工(EDM)的对比分析
发布日期:
2026-04-13
发布于:
阅读:
301
在精密微孔加工领域,激光打孔、机械钻孔与电火花加工(EDM)是三种主流技术路径。面对日益严苛的加工要求,了解三者在精度、效率、成本、材料适应性等方面的差异,有助于企业根据自身需求做出合理的工艺选择。本文从工程实践角度,对三种技术进行客观对比分析。
一、三种技术的基本原理
1、机械钻孔:通过微型钻头(直径通常为0.05-1.0mm)高速旋转切削材料,属于接触式机械加工。近年来,钻头直径已可突破0.01mm,如国产钨钢钻头最小直径可达0.009mm(9微米),代表该领域的极限水平。
2、电火花加工(EDM) :利用电极与工件间脉冲放电产生的瞬时高温(8000-12000℃)熔融蚀除材料,属于非接触式放电加工。典型加工孔径范围约为0.1mm至3.0mm。
3、激光打孔:通过高能量密度激光束聚焦在材料表面,使材料瞬间熔化或气化形成孔洞,属于非接触式能量加工。可加工孔径小至5μm以下,深径比可突破50:1。
二、核心性能对比
1、加工精度与极限能力
机械钻孔:典型孔径精度可达±2μm,深径比约为20:1。然而,当钻头直径小于0.1mm时,刀具易磨损甚至断裂,孔壁残留切削纹路,表面粗糙度Ra约为0.8μm。在倾斜面或大角度表面上打孔极为困难,钻头入钻时容易出现偏心问题。
电火花加工(EDM) :尺寸公差通常可控制在±0.005-0.01mm,最佳表面粗糙度可达Ra0.2μm。深径比可达到15:1至20:1,适合深孔加工。加工过程几乎不产生机械应力,零件变形率可低于0.02%。但放电过程会产生热影响区(通常>50μm),并在孔壁形成重熔层、微裂纹和残余应力。
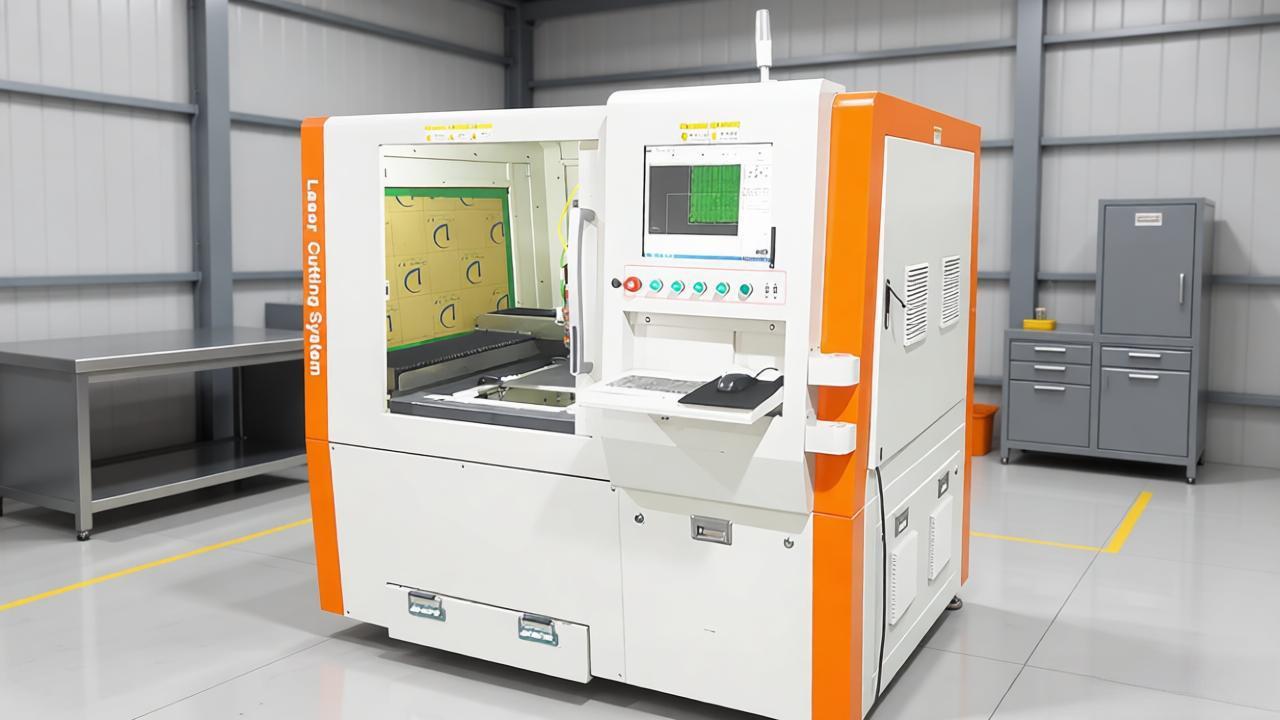
激光打孔:精度表现突出。微孔加工孔径可小至5μm以下,深径比可达50:1以上。以天天激光Tian-3000系统为例,运动定位精度达到±0.5μm,可加工最小孔径达0.003mm(3μm)。孔壁表面光滑,无毛刺、无重熔层,可获得清晰的锐边和优异的表面质量。激光加工属于非接触式加工,不产生机械应力,特别适合薄壁件和精密器件。
2、加工效率
机械钻孔:在微孔加工中效率有限。以直径0.1mm的微孔为例,微钻削技术的典型加工速度约为20孔/分钟。此外,刀具磨损和频繁换刀会进一步降低实际生产效率。
电火花加工(EDM) :对于大直径孔的加工,材料去除率相对较低,加工速度较慢。虽然适合高精度复杂零件加工,但单孔加工时间通常较长。
激光打孔:效率优势明显。采用高速振镜系统时,加工速度可达2000孔/分钟(φ0.2mm);在φ0.05mm级别微孔阵列加工中,激光穿孔可达200孔/分钟。天天激光的AI智能参数优化模块可将整体加工效率提升40%以上。
3、加工成本
机械钻孔:设备初期投入相对较低,适合大批量生产。但微钻刀具价格昂贵,加工过程中易磨损且有断裂风险,耗材成本较高。钻头直径越小,刀具成本越高,寿命越短。
激光打孔:设备初期投入较高,但无刀具损耗,耗材成本极低。一次投入后长期使用,单孔加工成本随产量增加而摊薄。在高端精密制造中,激光打孔的综合经济效益往往更为突出。
4. 材料适应性
机械钻孔:适用于铝合金、钛合金等延展性较好的金属材料,但对硬脆材料(如陶瓷、玻璃)易引发崩边和裂纹。对于高硬度材料(如淬硬钢、高温合金),刀具磨损迅速,加工难度显著增加。
电火花加工(EDM) :仅适用于导电材料。可加工淬火钢、碳化钨、钛合金、镍基高温合金等硬质导电材料,在模具制造和高硬度材料加工中具有独特优势。但无法加工玻璃、陶瓷等非导电材料。
激光打孔:适用材料范围最广。可加工金属材料(钢、不锈钢、铝、铜、钛合金、镍基合金等)以及非金属材料(陶瓷、玻璃、蓝宝石、金刚石、塑料、橡胶等)。尤其擅长加工传统工艺难以处理的难加工材料,如高反金属、透明脆性材料和热敏感材料。
三、综合对比一览
| 对比维度 | 机械钻孔 | 电火花加工(EDM) | 激光打孔 |
| 最小孔径 | 约50μm(极限0.009mm) | 约100μm | ≤5μm |
| 深径比 | ≤20:1 | ≤20:1 | ≥50:1 |
| 加工精度 | ±2μm | ±5-10μm | ±0.5μm |
| 热影响区 | 无 | >50μm(重熔层) | <2μm |
| 表面粗糙度Ra | ~0.8μm | ~0.2μm | <0.2μm |
| 材料限制 | 硬脆材料易崩边 | 仅限导电材料 | 几乎无限制 |
| 机械应力 | 有 | 无 | 无 |
| 刀具/电极损耗 | 高 | 中等 | 无 |
| 设备初期投入 | 低 | 中等 | 较高 |
四、选型建议
三种技术各有其适用场景,不存在“绝对最优”的单一方案。
机械钻孔适合:对成本敏感的大批量常规金属材料加工,延展性良好的金属材料微孔加工,对表面质量要求不高的通孔加工。
电火花加工(EDM) 适合:高硬度导电材料的精密微孔加工,模具制造中的复杂型腔加工,对机械应力敏感的超薄壁结构加工。
激光打孔适合:超小孔径(<50μm)的高精度加工;玻璃、陶瓷、蓝宝石等硬脆非导电材料的微孔加工;要求无热影响、无重熔层、无毛刺的高端精密器件制造;复杂孔型(异形孔、斜孔、阵列孔)的柔性加工。
五、天天激光的技术优势
天天激光在激光打孔领域积累了超过25年的工艺经验,同时提供纳秒精密打孔设备与全光纤飞秒激光加工系统两大产品线,覆盖从常规加工到极限精度的全场景需求。无论您面临的是航空航天气膜孔、医疗器械微孔、还是消费电子精密通孔的加工任务,我们都建议您将具体工件材料、孔径要求和质量标准告知我们的工艺团队。天天激光可提供免费的工艺测试服务,结合我们积累的超过2000种材料-孔径工艺参数库,为您匹配最适宜的激光打孔方案,助力您实现精密制造的稳定交付。